- Maison
- À propos de nous
- Produits
- Projets
- Nouvelles
- Envoyer une demande
- Contactez-nous
Français
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Les trois étapes de la fabrication d'un transformateur : l'histoire du bobinage, de l'assemblage et des tests
Dans le grand schéma des systèmes électriques modernes, les transformateurs sont connus comme le « cœur » du réseau électrique. Il se trouve silencieusement dans les sous-stations, les parcs industriels ou les coins de ville, mais il assume les missions essentielles de conversion de tension, de transmission d'énergie et d'isolation électrique. C’est l’élément vital invisible qui maintient le fonctionnement de la société moderne. Cependant, peu de gens savent que le processus de naissance de ce « cœur » lourd à partir de zéro n’est pas une simple opération de chaîne d’assemblage industriel, mais un long voyage qui combine physique de précision, science des matériaux et savoir-faire artisanal extrême. Sur cette chaîne de production invisible, l'émergence de chaque transformateur incarne la sagesse d'innombrables ingénieurs et la sueur des artisans. Depuis l'examen répété des dessins de conception jusqu'à l'acceptation finale de la livraison du produit fini, l'ensemble du processus de fabrication peut être résumé en trois mouvements de base imbriqués : "le bobinage, l'installation et les tests". Derrière ces trois mots apparemment simples se cachent la quête ultime de la précision millimétrique et un engagement silencieux de plusieurs décennies en faveur de la sécurité électrique.
Première partie : Bobinage - la naissance du "nerf" du transformateur
Si le transformateur est comparé au corps humain, alors les enroulements constituent son « réseau neuronal ». Cette étape constitue l’âme de tout le processus de fabrication et détermine les performances et la durée de vie futures du transformateur.
Dans l’atelier de purification à température et humidité constantes, des techniciens font fonctionner d’énormes bobineuses. Les matières premières entre leurs mains ne sont pas des fils de cuivre ordinaires, mais des fils de cuivre plats ou des rubans d'aluminium spécialement isolés. Chaque couche d'enroulement nécessite de placer du papier isolant ou un film isolant à haute résistance entre les fils, ce qui revient à mettre des couches de « vêtements de protection » solides pour les « nerfs ».
Enroulement : tressage de précision de conversion électromagnétique
Le secret principal du processus de remontage est « serré, uniforme et précis » :
- « Tight » : chaque tour de la bobine doit être bien ajusté sans laisser d'espace, ce qui affecte directement l'efficacité future de la conversion de puissance
- « Uniforme » : La répartition des matériaux isolants doit être absolument uniforme. Toute faiblesse peut devenir un danger caché de panne future.
- « Précis » : la taille géométrique et le nombre de tours du bobinage doivent être précis au millimètre et au dixième de tour.
L'enroulement de la bobine du transformateur est le noyau absolu de la conversion de l'énergie électromagnétique et « l'âme » qui détermine les performances de l'équipement. La qualité du processus de bobinage détermine directement les performances électriques, la résistance aux courts-circuits ainsi que la fiabilité de fonctionnement et la durée de vie à long terme du transformateur. Il ne s'agit en aucun cas d'une simple action « sinueuse », mais d'un jeu en profondeur avec des propriétés physiques électromagnétiques. C'est une double épreuve de patience et de savoir-faire de l'artisan.
En entrant dans le spacieux atelier de bobinage, l’énorme machine à bobiner tourne lentement au milieu d’un faible bourdonnement. Les fils de cuivre de haute pureté sont empilés couche par couche sur le squelette isolant précis de manière ordonnée. Pour les transformateurs haute fréquence ou spéciaux, les exigences en matière de processus sont plus strictes. Afin de surmonter « l'effet de peau » et « l'effet de proximité » sous un courant haute fréquence (c'est-à-dire que le courant circule vers la surface du conducteur, ce qui entraîne une résistance et un échauffement accrus), les artisans doivent souvent utiliser du fil de Litz torsadé par plusieurs brins de filaments, ou contrôler strictement l'épaisseur physique du conducteur. Pendant le processus de bobinage, le contrôle de la tension est une priorité absolue : si la tension est trop élevée, elle amincira le fil et détruira même le film de peinture isolant à sa surface ; si la tension est trop faible, la bobine se desserrera et se déformera, ce qui affectera non seulement l'efficacité de la conductivité thermique, mais entraînera également une diminution de la résistance mécanique sous l'impact de la force électromagnétique.
Afin de réduire l'inductance de fuite et d'obtenir une meilleure efficacité de couplage magnétique, les transformateurs modernes utilisent souvent la « méthode d'enroulement entrelacé » ou la « méthode d'enroulement sandwich », c'est-à-dire que l'enroulement primaire est divisé en deux et l'enroulement secondaire est intelligemment pris en sandwich au milieu. De plus, afin de supprimer les interférences du bruit de mode commun haute fréquence sur les équipements périphériques, une couche de blindage en feuille de cuivre est parfois ajoutée entre les côtés primaire et secondaire pour ramener en toute sécurité le courant d'interférence vers le fil de terre. Une fois chaque couche enroulée, il est nécessaire de poser un ruban polyimide résistant aux hautes températures ou un papier isolant composite DMD, qui constitue non seulement une isolation physique entre les couches, mais également une ligne de défense clé pour l'isolation électrique. Tout comme le grand artisan Zhang Guoyun, face à des milliers de joints de soudure de précision et des dizaines de milliers de mètres de fils dans le transformateur convertisseur UHV, il doit s'appuyer sur une paire de mains habiles et un marteau en cuir spécial pour contrôler avec précision la tolérance géométrique de la bobine pesant des dizaines de tonnes à plus ou moins 1 mm. Il ne s'agit pas seulement d'un défi extrême pour la force physique, mais aussi de l'interprétation ultime du mot « ingéniosité ».
Deuxième partie : Assemblage – Construire le « corps et les os » du transformateur
Si le bobinage donne au transformateur ses « nerfs », alors l'assemblage consiste à créer son « corps et ses os ». Ce processus assemble le noyau, les enroulements et les autres composants en un tout organique.
- Assemblage du noyau :Le noyau du transformateur est constitué de tôles d’acier au silicium empilées aussi fines que du papier. La surface de ces tôles d'acier au silicium est recouverte d'un revêtement isolant spécial pour réduire les pertes par courants de Foucault. Les ouvriers empilent des milliers de tôles d'acier au silicium, exactement comme un puzzle. Chaque pièce doit être dans le bon sens et avoir des joints serrés. Une fois terminé, un énorme dispositif hydraulique est utilisé pour exercer des dizaines de tonnes de pression pour garantir que le noyau de fer est étanche et ne présente aucun espace.
- Assemblage du bobinage :placez soigneusement la bobine enroulée sur la colonne à noyau de fer. Ce processus nécessite des techniques de levage précises et une vaste expérience car l'isolation du bobinage est extrêmement fragile et toute rayure peut provoquer des courts-circuits lors des opérations futures.
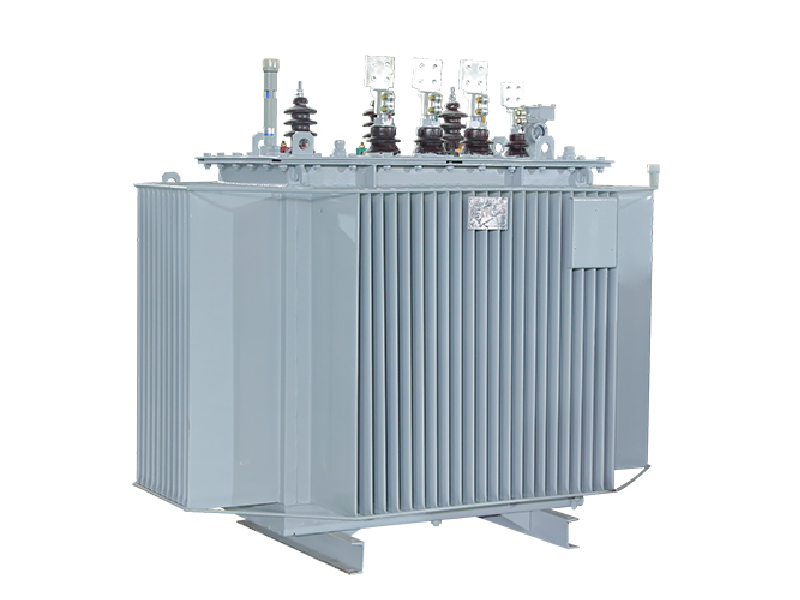
- Installation du réservoir d’huile et des accessoires :Pour les transformateurs immergés dans l’huile, l’étape suivante consiste à souder et à assembler le réservoir d’huile. Le réservoir de fioul n’est pas seulement un conteneur, mais aussi le « radiateur » du transformateur. Les réservoirs d'huile de transformateur modernes sont conçus avec des passages d'huile complexes à l'intérieur, qui peuvent guider l'huile du transformateur pour qu'elle circule efficacement et dissipe la chaleur. Enfin, installez divers accessoires tels que des bagues, un conservateur d'huile, un dispositif de refroidissement et des relais de protection.
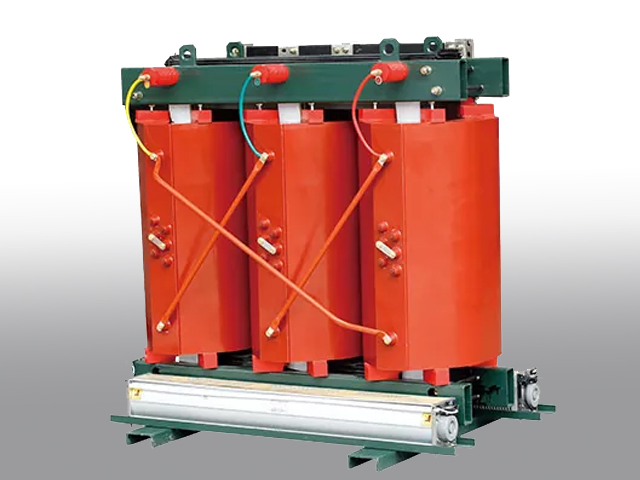
Une fois l'assemblage terminé, le transformateur subira un « baptême » crucial : le traitement d'isolation. Qu'il s'agisse du moulage sous vide de résine époxy pour les transformateurs de type sec ou de l'imprégnation sous vide sous pression (VPI) pour les transformateurs immergés dans l'huile, l'objectif principal est d'éliminer complètement l'humidité et les bulles d'air à l'intérieur des bobines. Dans un environnement sous vide poussé, la peinture isolante ou l’huile de transformateur peut pénétrer dans chaque petit espace et former une couche protectrice solide et dense après durcissement. Cela améliore non seulement considérablement la conductivité thermique de l'équipement et conduit efficacement la chaleur interne vers la surface, mais isole également efficacement l'humidité et l'oxygène de l'extérieur, empêche le vieillissement et la dégradation des matériaux isolants pendant un fonctionnement à long terme et garantit que le transformateur est solide comme le roc pendant ses décennies de service.
Le directeur de l'atelier d'assemblage nous a déclaré : « Le processus d'assemblage est un test à la fois de force physique et de force mentale. Le corps d'un transformateur de taille moyenne pèse des dizaines de tonnes, mais nos exigences de précision de fonctionnement atteignent des niveaux millimétriques. Surtout lorsque les enroulements sont insérés dans le noyau de fer, il est difficile pour les profanes de comprendre la sensation qui requiert à la fois force et précision.
Troisième partie : Tests – Délivrance d’un « certificat de santé » au transformateur
Après les deux premières étapes, un transformateur a commencé à prendre forme, mais il faut vérifier s'il est « sain et qualifié » et capable de fonctionner de manière stable pendant des décennies à travers des tests rigoureux. Cette étape peut être considérée comme un examen physique complet du transformateur et la délivrance d'un « certificat sanitaire ».
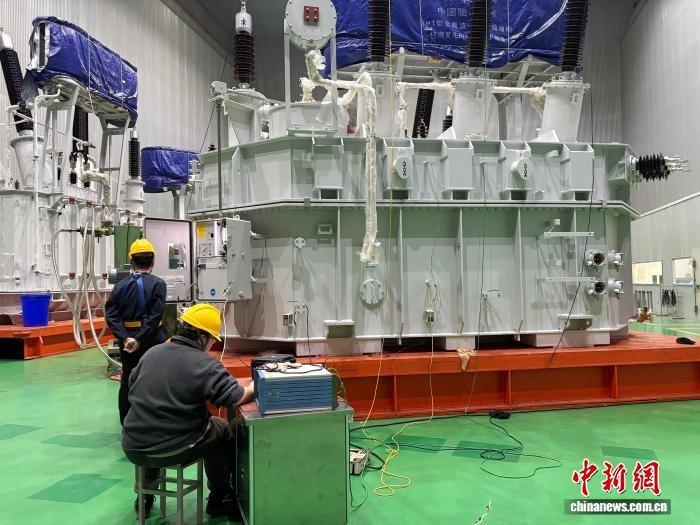
Lorsque le transformateur sort enfin de la chaîne de montage et que son apparence commence à prendre forme, il n’est pas vraiment « fini ». Avant d’être livré aux utilisateurs et connecté au réseau électrique, il doit subir une série de tests de simulation presque cruels. Ceci est le dernier chapitre des « trois étapes » de la fabrication : les tests. Ce lien constitue le dernier obstacle à la qualité du produit et la vérification la plus directe de la théorie de la conception.
Les tests de routine sont un examen physique de base :
- Test de rapport de transformation et de polarité : vérifiez si le transformateur peut "changer" la bonne tension
- Test de résistance CC : vérifiez s'il existe des « défauts cachés » tels que des fils cassés et de mauvais contacts à l'intérieur de l'enroulement.
- Tests de résistance d’isolement : évaluation de la santé du « système d’isolation » du transformateur
- Tests à vide et en charge : mesurez le "niveau de consommation d'énergie" et "l'efficacité de fonctionnement" du transformateur
Les tests spéciaux sont les tomodensitogrammes en profondeur :
+ Test de tension de tenue à l'induction et de décharge partielle : c'est l'un des tests les plus critiques. Dans des conditions plusieurs fois supérieures à la tension nominale, cela dure des dizaines de minutes, et en même temps, un capteur sensible est utilisé pour « surveiller » s'il y a un bruit « grésillant » de décharge partielle à l'intérieur du transformateur. Tout signal de décharge anormal signifie qu'il existe un danger caché dans le système d'isolation
+ Test d'impact de foudre et d'impact de fonctionnement : simulez l'impact de la foudre naturelle et des défauts du réseau électrique sur le transformateur pour tester sa "résistance à la pression"
+ Test d'augmentation de la température : laissez le transformateur fonctionner sous charge nominale pendant une longue période et mesurez la température de chaque pièce pour vous assurer qu'il ne « surchauffera » pas dans les conditions les plus sévères.
Le langage commun derrière les trois étapes : lean et ingéniosité
Tout au long du processus de « bobinage, assemblage et test », on retrouve la gestion allégée de l’industrie moderne et l’ingéniosité de la fabrication traditionnelle.
Dans l'usine de transformateurs d'aujourd'hui, chaque processus dispose d'une instruction opérationnelle standard, et chaque paramètre clé est enregistré en temps réel et téléchargé sur le MES (Manufacturing Execution System), permettant ainsi une traçabilité complète du processus. En scannant le code QR sur le transformateur, vous pouvez voir son « profil de cycle de vie complet » : quelles tôles d'acier au silicium ont été utilisées, qui a enroulé les bobines et chaque point de données pendant les tests.
Mais en même temps, l’expérience et le jugement des maîtres anciens restent irremplaçables. Le ressenti lors du bobinage, le jugement spatial lors de l'assemblage et l'analyse des causes des anomalies de test. Ces « connaissances tacites » qui ne peuvent être entièrement codifiées restent la clé de la fabrication de transformateurs de haute qualité.
De l'atelier à la grille
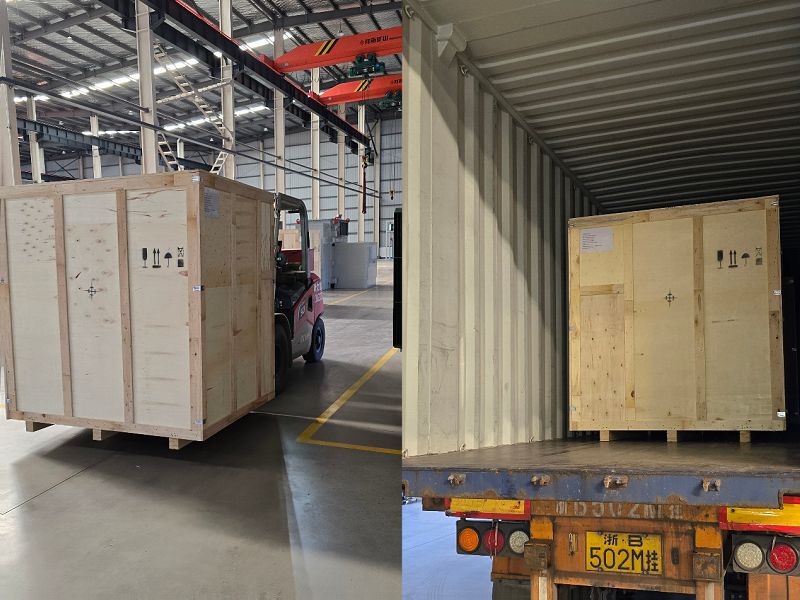
Les transformateurs qui ont complété les trois étapes « enroulement, installation et test » et réussi tous les tests seront soigneusement nettoyés, peints et emballés, prêts à être expédiés dans toutes les régions du pays et même à l'étranger. Ils s'installeront dans la sous-station, se connecteront au réseau électrique et commenceront à monter la garde en silence pendant des décennies.
Lorsque nous bénéficions d’une électricité stable et fiable, peu de gens pourraient penser que le « voyage » en douceur de chaque kilowattheure d’électricité commence par ces processus précis et rigoureux dans l’atelier de fabrication des transformateurs. Bobinage, installation et test - derrière ces trois mots simples se cachent l'accumulation d'innombrables détails de processus, la combinaison d'une fabrication de précision et de tests rigoureux, et la persistance de la qualité par des générations de fabricants de transformateurs.
Dans cette ère de dépendance croissante à l'électricité, le « processus en trois étapes » de fabrication des transformateurs continuera d'évoluer, incorporant de nouveaux éléments plus intelligents et plus écologiques, mais la recherche fondamentale de précision, de fiabilité et de sécurité ne changera jamais. Parce que chaque transformateur transporte non seulement le courant et la tension, mais aussi la lumière et l'énergie de la société moderne.
Actualités connexes
- Why can three-dimensional wound core transformer achieve low noise and energy saving?
- Why can't dry-type transformers be stored and transported upside down for a long time?
- What are the methods and steps for wiring dry-type transformers?
- What Makes the “Heart” of the Power System Beat Steadily?
- Why is my oil-immersed transformer overheating?
- How can the lifespan of distribution transformers be extended through routine maintenance?
Laissez-moi un message